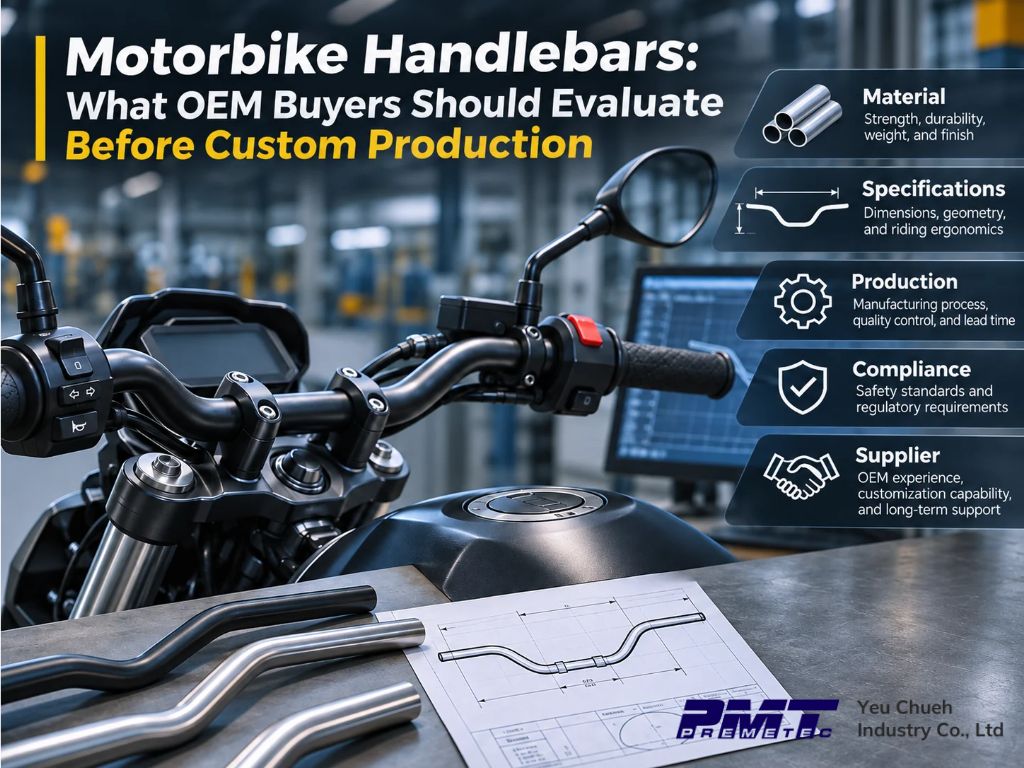
カスタムオートバイ用ハンドルバーの製造は、チューブ径を選び、目的の形状に曲げるだけではありません。OEMプロジェクトでは、材料、肉厚、曲げ形状、クランプ部、グリップ部、寸法公差、疲労、表面処理、検証要件を一つのシステムとして評価する必要があります。
ハンドルバーは、操舵性、ライディングポジション、部品の取付、振動伝達、グリップ、スイッチ、レバー、ブラケットなどの配置に直接影響します。これらの条件を開発初期に明確にしない場合、試作の繰り返しによって金型コストが増加し、検証期間が延び、量産の安定性にも影響する可能性があります。
以下では、カスタムオートバイ用ハンドルバーを設計から量産へ移行する前に、OEMバイヤーが確認すべき重要項目を解説します。
目次
- オートバイ用ハンドルバーを発注する前にOEMバイヤーが確認すべきこと
- オートバイの種類はハンドルバー設計にどう影響するか?
- ハンドルバー径とチューブ寸法はどのように指定すべきか?
- 材料と肉厚はどのように選定すべきか?
- 曲げ形状とライディングポジションは製造にどう影響するか?
- ハンドルバークランプ部で確認すべきポイント
- グリップ・操作部品のインターフェースはどう定義するか?
- 振動と疲労はハンドルバー設計にどう影響するか?
- カスタムハンドルバーに使用される主な製造工程
- 特に重要な寸法公差とは?
- 表面処理では何を指定すべきか?
- 試作・テスト段階で何を確認すべきか?
- OEM見積時にバイヤーが提供すべき情報
- よくある質問
1. オートバイ用ハンドルバーを発注する前にOEMバイヤーが確認すべきこと
見積依頼の前に、OEMバイヤーは用途、チューブ寸法、材料、曲げ形状、クランプ部、グリップ部、性能要件、表面処理、生産数量を確認する必要があります。
OEM クイック評価表
| 項目 | 確認内容 |
|---|---|
| 用途 | ロードバイク、オフロードバイク、モトクロス競技車、ツーリングバイク、その他 |
| チューブ | 径、肉厚、材料、断面形状 |
| 形状 | 幅、ライズ、スイープ、曲げ位置、端部位置 |
| クランプ | 径、幅、ストレート部、公差 |
| グリップ部 | ストレート長、スロットル側、操作部品との互換性 |
| 性能 | 振動、疲労、衝撃、繰り返し荷重 |
| 加工 | 曲げ、成形、穴あけ、機械加工、熱処理 |
| 仕上げ | 表面処理、色、外観基準 |
| 検証 | 試作組付け、寸法検査、耐久試験 |
| 生産 | 試作数量、年間需要、プロジェクトスケジュール |
2. オートバイの種類はハンドルバー設計にどう影響するか?
オートバイの種類によって、ハンドルバー形状、荷重条件、部品レイアウト、構造要件は異なります。
ロードバイク用ハンドルバーと、オフロードバイクやモトクロス競技車用ハンドルバーでは、求められる条件が大きく異なる場合があります。
OEMバイヤーはまず以下を明確にする必要があります。
- ロードバイク、オフロードバイク、モトクロス競技車、ツーリングバイク、その他の用途
- 車両重量
- ライディングポジション
- 主な使用環境
- 想定振動レベル
- オフロードでの衝撃
- 取り付ける操作部品・アクセサリー
- ステアリング時のクリアランス
- 耐久・疲労試験要件
例えば、オフロードバイクやモトクロス競技車のハンドルバーは、より頻繁な衝撃や振動を受ける可能性があります。一方、ツーリングバイクではライディングポジションや長時間走行時の快適性がより重視される場合があります。
3. ハンドルバー径とチューブ寸法はどのように指定すべきか?
ハンドルバー径とチューブ寸法は、構造性能、部品互換性、成形性、クランプ取付に影響します。
OEMプロジェクトでは、公称径だけでは十分ではありません。
- 外径
- 肉厚
- 全幅
- センター部長さ
- クランプ部径
- グリップ部寸法
- ストレート部長さ
- 曲げ位置
- 端部形状
一般的な仕様の一つに 7/8インチのオフロードバイク用ハンドルバー がありますが、OEM製品を「7/8インチ」だけで定義することはできません。
センタークランプ部、グリップ部、スロットル側寸法、曲げ形状、ハンドルバー全体のレイアウトも明確にする必要があります。
4. 材料と肉厚はどのように選定すべきか?
材料と肉厚は、単に最も強度の高い材料を選択するのではなく、完成したハンドルバー全体の設計条件に基づいて決定すべきです。
- 必要な機械特性
- 疲労特性
- 成形性
- 曲げ加工要件
- 熱処理要件
- 目標重量
- 表面仕上げ
- 量産再現性
材料グレード、チューブ径、肉厚、曲げ形状、加工方法を一体として評価することが重要です。
5. 曲げ形状とライディングポジションは製造にどう影響するか?
曲げ形状はライディングポジションだけでなく、製造難易度にも直接影響します。
- 全幅
- ライズ
- スイープ
- 曲げ角度
- 中心線曲げ半径
- グリップ長
- 曲げ間距離
- 多平面方向の回転角度
- 最終端部位置
小さな曲げ半径、薄肉チューブ、高強度材料、近接した複数の曲げ、多平面曲げ、厳しい端部位置精度は製造難易度を高める場合があります。
6. ハンドルバークランプ部で確認すべきポイント
ハンドルバーのクランプ部では、安定した取付、正確な位置決め、車体への適切な荷重伝達が必要です。
- クランプ径
- クランプ幅
- 必要なストレート部長さ
- センター位置
- 表面条件
- 寸法公差
- ライザーやトップクランプとの関係
- 位置合わせマーク
7. グリップ・操作部品のインターフェースはどう定義するか?
グリップ部と操作部品の取付範囲は、実際に装着する部品に合わせて設計する必要があります。
- ハンドルグリップ
- スロットルアッセンブリー
- ブレーキレバー
- クラッチレバー
- スイッチハウジング
- ハンドガード
- ミラー
- バーエンド部品
OEMハンドルバー開発で重要なのは、金属製ハンドルバーのグリップ部分が実際のグリップや操作部品と正しく適合することです。
8. 振動と疲労はハンドルバー設計にどう影響するか?
オートバイ用ハンドルバーには繰り返し動的荷重が加わるため、静的強度だけでなく振動と疲労も評価する必要があります。
- 操舵入力
- エンジン振動
- 路面振動
- 制動力
- ライダーからの入力
- 繰り返し曲げ荷重
- オフロード衝撃
- 偶発的な衝撃
9. カスタムハンドルバーに使用される主な製造工程
チューブ準備 → 肉厚制御 → CNC曲げ → 成形 → トリミング → 穴あけ・機械加工 → 熱処理 → 表面処理 → 検査
10. 特に重要な寸法公差とは?
最も重要な公差は、組立、ステアリング形状、操作部品取付、構造機能に直接影響する寸法です。
11. 表面処理では何を指定すべきか?
OEMバイヤーは、表面前処理、外観面、成形跡、金型接触跡、機械加工面、色、ロゴ位置、マーキング位置、最終表面処理仕様を明確にする必要があります。
12. 試作・テスト段階で何を確認すべきか?
量産前の試作では、組付け、形状、製造性、構造性能、表面品質を確認する必要があります。
13. OEM見積時にバイヤーが提供すべき情報
| 項目 | 提供する情報 |
|---|---|
| 用途 | オートバイの種類、走行環境、使用目的 |
| 設計データ | 2D図面、3D CADモデル、組立図 |
| 材料 | 希望するアルミニウム合金と材料状態 |
| チューブ | 径、肉厚、材料配置 |
| 形状 | 幅、ライズ、スイープ、曲げ角度、曲げ半径 |
| クランプ部 | クランプ径、幅、ストレート長、公差 |
| グリップ部 | グリップ長、端部形状、スロットルインターフェース |
| 性能 | 振動、疲労、衝撃、荷重要件 |
| 表面 | 仕上げ、色、マーキング、外観基準 |
| 数量 | 試作数量、年間予定数量 |
14. よくある質問
7/8インチのオフロードバイク用ハンドルバーは、すべてのオフロードバイクに使用できますか?
いいえ。公称ハンドルバー径だけでは互換性を判断できません。
クランプシステム、グリップ、スロットル、操作部品、ハンドルバー形状、車体レイアウト、必要な構造性能も確認する必要があります。
カスタムオートバイ用ハンドルバーで重要な寸法は何ですか?
主にチューブ径、肉厚、幅、ライズ、スイープ、曲げ角度、グリップ長、クランプ部寸法、最終端部位置などがあります。
既存のオートバイ用ハンドルバーをそのままコピーしてOEM生産できますか?
現物サンプルから寸法や形状情報を取得することは可能ですが、それだけでは完全な製造仕様にはなりません。
関連記事
チューブハイドロフォーミングとは?軽量かつ複雑なアルミニウムチューブを実現する成形技術
カスタムアルミニウムチューブを発注する前にバイヤーが確認すべきポイント
アルミニウム合金チューブ:種類、特性、製造工程、用途
カスタムオートバイ用ハンドルバーを安定したOEM量産へ
材料、肉厚、曲げ形状、クランプインターフェース、グリップ部、振動、疲労、製造工程、公差、表面処理、試験、量産再現性までを一つのシステムとして評価する必要があります。
カスタムハンドルバープロジェクトをご検討の場合は、2D図面、3Dモデル、チューブ仕様、クランプ・グリップインターフェース、重要公差、性能要件、試作数量、予定生産数量をご用意ください。
鈺捷工業股份有限公司へお問い合わせください。カスタムオートバイ用ハンドルバーの製造可否についてご相談いただけます。
