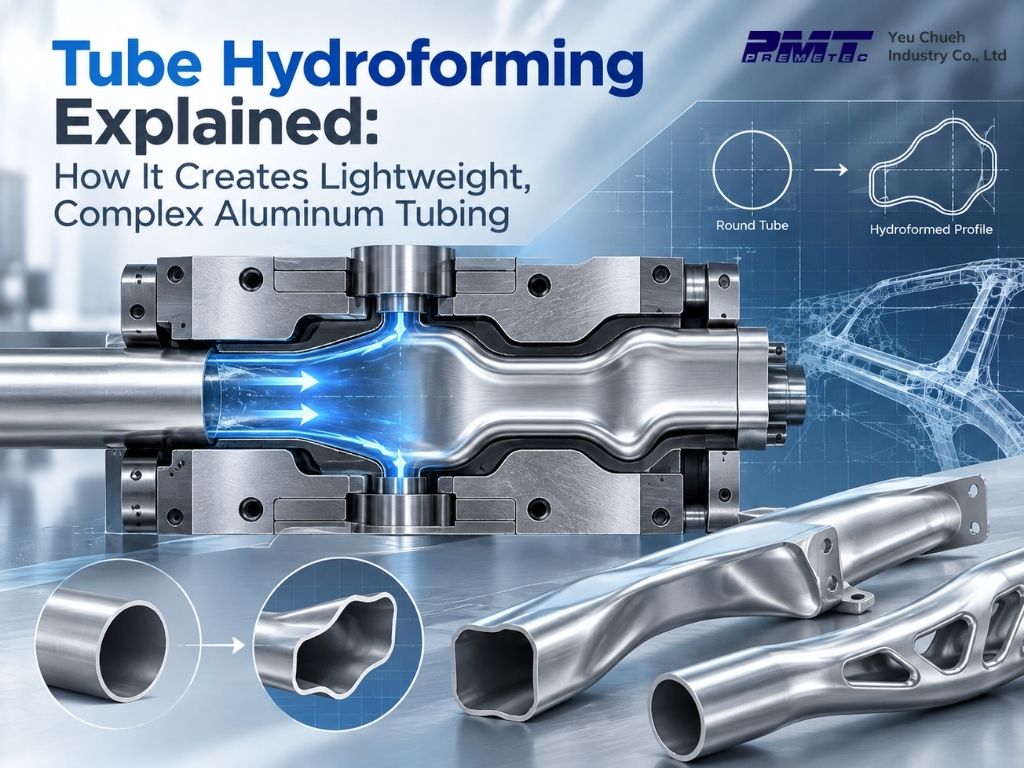
従来の丸管、曲げ加工、二次加工だけでは、製品に求められる形状、軽量化、構造性能を効率的に実現することが難しい場合、チューブハイドロフォーミング(Tube Hydroforming)が有効な成形方法となります。
単純にチューブを曲げる加工とは異なり、チューブハイドロフォーミングでは、制御された内部液圧と必要に応じた軸方向送りを組み合わせ、管材を密閉金型の内面に沿って膨張させます。これにより、非円形断面、局部拡管、複雑な断面変化、人間工学に基づいた形状など、従来の成形方法では実現が難しい形状を形成できます。
自転車部品、オートバイ構造部品、医療機器、UAV、その他の軽量構造製品を開発するエンジニアにとって、ハイドロフォーミングは、実際の荷重条件やスペース要件に合わせて材料配置とチューブ形状を設計できる自由度を提供します。
ただし、ハイドロフォーミングは単に高圧を加えればよい加工ではありません。安定した生産には、材料特性、初期管材形状、肉厚、金型、潤滑、内圧、軸方向送り、熱処理など、多くの条件を適切に組み合わせる必要があります。
目次
1. チューブハイドロフォーミングとは?
チューブハイドロフォーミングとは、管状素材を閉じた金型内に配置し、内部から液体圧力を加えることで成形する金属加工技術です。
多くの用途では、内圧だけでは十分な成形ができません。管材両端の軸方向パンチを使用し、密封状態を維持しながら材料を成形部へ送り込むことがあります。内部圧力と軸方向送りを適切に制御することで、管材を膨張させ、金型キャビティに沿った形状へ成形します。
切削加工のように大量の材料を除去して形状を作るのではなく、ハイドロフォーミングでは塑性変形によって既存の管材を再配置します。
この製法では、以下のような形状を形成できます。
- 非円形断面
- 局部的な拡径部
- テーパー状の断面変化
- 空力形状
- 人間工学に基づく形状
- 複雑な三次元形状
- 大型化された接合・組立部
- 一体化された構造形状
鈺捷工業股份有限公司では、フレームチューブ、ハンドルバー、シートポストなどにハイドロフォーミング技術を活用しており、アルミニウムチューブのドローイング、バテッド加工、縮径、CNC曲げ、二次加工にも対応しています。
2. チューブハイドロフォーミングの工程
具体的な工程は部品によって異なりますが、一般的なチューブハイドロフォーミングでは以下の工程を行います。
ステップ1:初期管材の選定と準備
まず、適切なアルミニウム合金、調質、外径、肉厚、管長を選定します。
初期管材には、必要な拡張成形に対応できる成形性と、最終部品に求められる構造性能の両方が必要です。
部品によっては、ハイドロフォーミング前にバテッドチューブや変肉厚チューブを使用し、高荷重部にあらかじめ多くの材料を配置することもあります。
ステップ2:予備曲げ・予備成形
完成部品に大きな曲線がある場合、ハイドロフォーミング金型に適切に収めるため、あらかじめCNC曲げや予備成形を行うことがあります。
ハイドロフォーミングは必ずしも曲げ加工の代替ではありません。複雑な製品では、曲げ加工とハイドロフォーミングを組み合わせることが一般的です。
ステップ3:管材を金型に配置
準備された管材を上下の金型の間に配置します。
金型を閉じることで、最終部品の外形を形成するキャビティが構成されます。
ステップ4:密封と加圧
管材内部に液体を充填し、両端を密封します。
その後、内部圧力を制御しながら上昇させます。形状によっては、軸方向パンチを同時に内側へ送り、変形量が大きい部分へ材料を供給します。
内圧と軸方向送りのバランスは非常に重要です。材料供給が不足した状態で圧力が高すぎると、過度な肉厚減少や破裂が発生する可能性があります。一方、軸方向の圧縮が過剰な場合は、しわや座屈の原因になります。
ステップ5:キャリブレーション
成形工程の最終段階では、圧力をさらに高め、管材を金型の細部まで密着させます。
このキャリブレーション工程により、最終形状と寸法精度を整えます。
ステップ6:二次加工と検査
成形後には、以下の工程が必要になる場合があります。
- 端部トリミング
- 穴あけ
- スロット加工
- 機械加工
- 溶接
- 熱処理
- 表面処理
- 寸法検査
そのため、ハイドロフォーミングのみを独立した工程として考えるのではなく、製品設計段階から製造工程全体を考慮することが重要です。
3. 複雑なアルミニウムチューブ形状をどのように成形するのか?
チューブハイドロフォーミングの大きなメリットの一つは、完成部品が元の管材と同じ円形断面を維持する必要がないことです。
内部圧力によって管材を金型キャビティへ膨張させることで、一本の管材の中に異なる断面形状を形成できます。
例えば、クランプ部分はほぼ円形のまま維持し、別の区間では楕円形や空力断面へ徐々に変化させることができます。また、別の部分を拡径し、部品の取り付けスペースや大きな接合面を確保することも可能です。
これは、以下のような部品を内部または周辺に配置する製品に特に有効です。
- バッテリー
- モーター
- ケーブル
- センサー
- 取付金具
- グリップ部分
- 隣接する構造部品
例えば自転車分野では、鈺捷工業股份有限公司はハイドロフォーミングを活用し、カスタムアルミニウムフレームや部品形状の開発を支援しています。また、オートバイ分野ではハイドロフォーム成形されたスイングアーム構造などにも応用できます。
つまり、ハイドロフォーミングの価値は単に特殊な外観を作ることではなく、チューブ形状そのものを構造設計と機能設計の一部として活用できる点にあります。
4. ハイドロフォーミングが軽量化設計を支える理由
ハイドロフォーミングで肉厚を薄くすれば自動的に軽量化できる、という考え方は正確ではありません。
効果的な軽量化設計では、より多くの要素を総合的に検討する必要があります。
重要なのは、以下を組み合わせて材料を効率的に使用することです。
- チューブ形状
- 断面サイズ
- 肉厚分布
- 局部補強
- 構造形状
- 荷重経路
断面を大型化または最適化することで、材料量を同じ割合で増加させることなく、剛性を高められる場合があります。
また、バテッドチューブを使用すれば、接合部や高荷重部に厚い肉厚を残し、低荷重部では肉厚を薄くできます。その後、ハイドロフォーミングによって目的の外形に成形することが可能です。
鈺捷工業股份有限公司では、自転車やE-Bikeなどの軽量構造分野において、チューブ形状と材料配置を同時に検討し、剛性、耐久性、重量のバランスを図っています。
ハイドロフォーミングそのものが製品を自動的に軽量化するのではなく、材料をより効率的に使用できる形状設計の自由度を提供します。
実際の軽量化効果は、部品全体の設計によって異なります。
5. ハイドロフォーミング成功の重要ポイント
優れたCADモデルであっても、その形状が必ずハイドロフォーミングで製造できるとは限りません。
成形時には複数の条件が相互に影響します。
アルミニウム合金と調質
アルミニウム合金や調質によって、強度、延性、成形性は異なります。
高強度合金は優れた最終性能を得られる一方、成形可能なひずみ量が限られる場合があり、より慎重な工程設計が必要です。
そのため、材料選定では完成部品の性能だけでなく、成形性も考慮する必要があります。
初期管材形状
重要な条件には以下があります。
- 外径
- 肉厚
- 管長
- 初期断面形状
- 肉厚分布
これらの条件によって、拡張成形に利用できる材料量が決まります。
拡張率
初期断面と最終断面との差が大きいほど、材料に必要な変形量も増加します。
必要な拡張量が材料の成形限界を超えると、亀裂や過度な肉厚減少が発生する可能性があります。
内圧と軸方向送り
内部圧力は管材を膨張させ、軸方向送りは成形領域に追加材料を供給します。
これらは独立した条件ではなく、成形サイクル全体を通して適切に連携させる必要があります。
金型形状
小さなコーナーR、急激な断面変化、大きな膨張部は成形難易度を高めます。
また、金型には高い内部圧力に耐えながら、正確な位置合わせと型締めを維持する性能が必要です。
潤滑と摩擦
摩擦は、材料が管材端部から拡張部へ移動できるかどうかに影響します。
摩擦が大きすぎると材料流動が制限され、局部的な肉厚減少が発生しやすくなります。
熱処理
アルミニウム合金と初期調質によっては、最終的な機械特性を得るために、成形工程や後工程と熱処理を適切に組み合わせる必要があります。
そのため、ハイドロフォーミングを開始する前に、材料と調質、肉厚分布、拡張率、金型設計、圧力制御、材料送り、潤滑、熱処理を総合的に検討することが重要です。
6. よくある成形不良とその原因
ハイドロフォーミングは高い設計自由度を提供しますが、成形には明確な限界があります。
過度な肉厚減少
大きく膨張する部分では、チューブの肉厚が減少します。
材料供給や初期肉厚が不足していると、局部肉厚が設計値を下回る可能性があります。
破裂・亀裂
内部圧力が高すぎる場合や、局部的なひずみが大きすぎる場合、管材が破裂する可能性があります。
目標形状に必要な拡張量が、使用する合金、調質、初期管材の成形能力を超える場合に発生しやすくなります。
しわ・座屈
内部圧力や金型による支持が十分になる前に軸方向から材料を過剰に送り込むと、しわや座屈が発生する場合があります。
充填不足
圧力不足や材料流動不良により、金型のコーナーや細部まで完全に成形できない場合があります。
小さなR部ほど、完全に金型へ密着させるために高い圧力が必要になる場合があります。
寸法ばらつき
全体形状が正常に成形された後でも、重要な組立部分には適切な公差管理が必要です。
断面寸法、端部位置、ねじれ、真直度、楕円度、組立面などは、金型開発前に明確にしておくことが重要です。
こうしたリスクがあるため、製品設計を確定する前にハイドロフォーミングの製造可否を確認することが推奨されます。
7. チューブハイドロフォーミングと従来の曲げ・組立加工の違い
チューブハイドロフォーミングとCNC曲げ加工には、それぞれ異なる適用範囲があります。
CNC曲げ加工に適したケース:
- 丸管や標準断面チューブ
- 制御された曲げ加工
- 複数角度の曲げ
- 断面形状がほぼ一定のチューブ
- 断面を大きく変形させる必要がない部品
チューブハイドロフォーミングに適したケース:
- 非円形断面
- 長手方向に変化する断面
- 局部拡径
- 一体化された構造形状
- 空力・人間工学形状
- 複雑なパッケージング要件
用途によっては、複数部品の溶接や組立が必要だった構造を、一つの成形チューブに統合できる可能性があります。ただし、実際に部品点数を削減できるかどうかは、それぞれの製品設計によって異なります。
両方の加工方法を組み合わせて使用することも一般的です。
チューブドローイング → バテッド加工 → CNC曲げ → ハイドロフォーミング → トリミング → 機械加工 → 熱処理 → 表面処理
最適な工程順序は製品ごとに異なります。
8. ハイドロフォーミングされたアルミニウムチューブの用途
自転車・E-Bike部品
主な用途には以下があります。
- フレームチューブ
- ハンドルバー
- シートポスト
- ダウンチューブ
- E-Bike構造部品
軽量化、空力形状、人間工学形状、内部ケーブルスペース、バッテリーやモーターとの一体設計が必要な場合、ハイドロフォーミングは特に有効です。
オートバイ部品
オートバイ部品には、振動、ねじり、衝撃、繰り返しの路面荷重が作用する場合があります。
ハイドロフォーム成形は、スイングアームなど、形状、重量配分、剛性、取付スペースを総合的に検討する構造部品に活用できます。
医療・リハビリテーション機器
車椅子などのモビリティ製品では、十分な剛性と耐久性を維持しながら構造重量を抑えることが重要です。
また、ハイドロフォーム成形されたアルミニウムチューブは、ユーザーが触れる部分などに滑らかで人間工学的な形状を提供できます。
UAV・軽量構造製品
UAVでは、構造重量がペイロードや航続距離に影響するため、軽量化が重要です。
ハイドロフォーム成形されたアルミニウムチューブは、剛性、寸法精度、部品統合が求められるアームや各種軽量構造部品に活用できます。
9. チューブハイドロフォーミングを検討すべきケース
以下のような要件がある場合、ハイドロフォーミングを検討する価値があります。
- 長手方向に断面形状を変化させたい
- 非円形断面が必要
- 局部拡径が必要
- 複雑な三次元形状が必要
- 構造最適化によって軽量化したい
- 内部部品用のスペースが必要
- 空力または人間工学的なチューブ形状が必要
- 複数の形状要素を一本のチューブに統合したい
ただし、すべてのチューブ部品にハイドロフォーミングが適しているわけではありません。
単純な丸管と一般的な曲げ形状で構成される部品では、CNC曲げと従来の二次加工の方が経済的な場合があります。
そのため、加工方法は形状、構造性能、生産数量、金型投資、公差要件、総製造コストを総合的に比較して決定する必要があります。
10. OEMバイヤーが事前に準備すべき情報
初期段階で提供される情報が充実しているほど、メーカーはハイドロフォーミングの製造可否をより正確に評価できます。
可能であれば、以下の情報を準備してください。
- 2D図面
- 3D CADデータ
- 希望するアルミニウム合金と調質
- 初期管材と完成品の寸法
- 必要肉厚
- 重要寸法公差
- 構造荷重要件
- 表面処理要件
- 接合・溶接要件
- 重要な組立インターフェース
- 試作数量
- 年間予定生産数量
- 試験・検査要件
特にハイドロフォーム部品では、どの面や寸法が組立や性能に直接影響するのかを明確にすることが重要です。
これにより、メーカーは目標形状が合金、材料流動、肉厚、金型、圧力経路、後工程と適合しているかを評価できます。
また、製品開発初期からメーカーが参加することで、小さな設計変更によって成形性を改善し、金型の複雑化や量産リスクを抑えられる場合があります。
11. よくある質問
ハイドロフォーミングによってアルミニウムチューブは強くなりますか?
ハイドロフォーミングは主にチューブ形状を変える加工であり、アルミニウム合金自体の材料強度を自動的に高めるものではありません。ただし、断面形状を最適化することで、完成部品の構造性能や剛性を改善できる場合があります。最終性能は、材料、調質、肉厚、形状、熱処理、荷重条件によって決まります。
ハイドロフォーミングで変肉厚チューブを作れますか?
ハイドロフォーミングでは材料が再配置され、膨張によって局部的な肉厚変化が生じます。設計上あらかじめ厚い部分と薄い部分を設定する必要がある場合は、成形前にバテッドチューブや変肉厚チューブを準備し、その後のハイドロフォーミングで追加の肉厚減少を管理します。
ハイドロフォーミングはCNC曲げより優れていますか?
どちらかが常に優れているわけではありません。断面が一定で一般的な曲げ形状の場合、CNC曲げの方が効率的です。一方、拡径、断面変化、非円形断面、一体化された形状が必要な場合は、ハイドロフォーミングが有効です。
関連記事
アルミニウム合金チューブ:種類、特性、製造工程、用途
アルミニウム合金シリーズ、肉厚、調質、成形工程、熱処理、用途条件がカスタムアルミニウムチューブの性能にどのように影響するかを解説します。
カスタムアルミニウムチューブを発注する前にバイヤーが確認すべきポイント
材料、寸法、公差、成形要件、検査、生産数量など、OEMチューブ開発前に準備すべき重要情報を確認できます。
カーボンファイバー vs アルミニウムチューブ:製品に適した材料の選び方
アルミニウムチューブとカーボンファイバーを、重量、剛性、振動吸収、耐久性、製造自由度、コスト、用途要件の観点から比較します。
複雑なチューブ形状を量産可能な部品へ
チューブハイドロフォーミングは、従来の丸管を超える設計自由度を提供しますが、安定した製造には圧力と金型だけでなく、製造工程全体の最適化が必要です。
材料選定、初期管材形状、肉厚分布、曲げ、拡張率、圧力と材料送り、熱処理、寸法公差、後工程の組立条件までを一つの製造システムとして検討することが重要です。
鈺捷工業股份有限公司は1997年から、フレームチューブ、ハンドルバー、シートポストなどの管材製品にハイドロフォーミング技術を活用しており、現在はアルミニウムチューブドローイング、バテッド加工、CNC曲げ、機械加工などの精密加工と組み合わせ、OEM/ODM開発を支援しています。
複雑な断面を持つ軽量アルミニウム部品を開発する場合は、2D図面、3Dモデル、合金要件、目標肉厚、重要寸法、荷重条件、予定生産数量をご提供いただくことで、初期段階で製造可否を検討できます。
鈺捷工業股份有限公司へお問い合わせください。チューブハイドロフォーミングが製品に適した加工方法かどうかをご相談いただけます。
