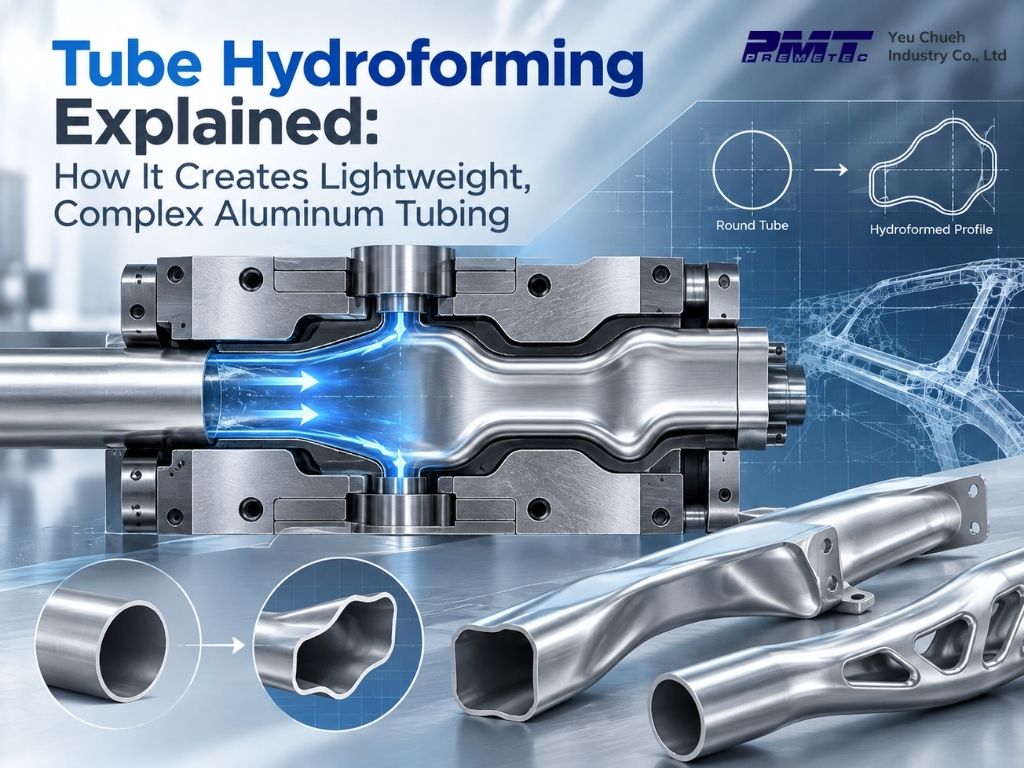
當傳統圓管、彎管或二次加工難以有效達成產品所需的幾何形狀、重量或結構性能時,管材液壓成型(Tube Hydroforming)便是一項重要的製造技術。
與單純將管材彎曲不同,管材液壓成型是利用受控制的內部液壓,並視需要搭配軸向進料,使管胚向外膨脹並貼合封閉模具內壁。透過這種方式,管材可形成非圓形截面、局部擴徑、複雜過渡區、人體工學造型,以及其他難以透過傳統成型方式完成的幾何結構。
對於正在開發自行車零組件、摩托車結構件、醫療設備、無人機或其他輕量化產品的工程師而言,液壓成型能提供更大的設計自由度,使材料配置與管材外型能更貼近實際的結構與空間需求。
然而,液壓成型並不是單純提高壓力即可完成。成功量產取決於材料特性、初始管材尺寸、壁厚、模具、潤滑、壓力、軸向進料以及熱處理等多項條件之間的協調。
文章目錄
1. 什麼是管材液壓成型?
管材液壓成型是一種金屬成型製程,將管胚放入封閉模具中,再利用內部液體壓力使管材成形。
在許多應用中,僅靠內壓並不足以完成成型。位於管材兩端的軸向推桿可在維持密封的同時,將更多材料推送至主要成型區域。透過內部壓力與軸向進料的協同控制,管材可逐步膨脹並貼合模具型腔。
與切削加工不同,液壓成型並不是大量移除材料來形成最終外型,而是透過塑性變形重新分配原有管材的材料。
此製程可用於製造包括以下特徵:
- 非圓形管材截面
- 局部擴徑或放大區域
- 漸變式截面過渡
- 空氣動力學造型
- 人體工學造型
- 複雜三維結構
- 較大的接合或組裝介面
- 整合式結構特徵
鈺捷工業已將液壓成型技術應用於車架管、車把與座管等產品,同時具備鋁合金抽管、變壁厚管、縮徑、CNC 彎管及其他二次加工能力。
2. 管材液壓成型的製程如何進行?
實際製程會依零件不同而有所差異,但典型的管材液壓成型專案通常包含以下幾個階段。
步驟 1:選擇並準備初始管材
首先必須確認適合的鋁合金材質、材料狀態、管徑、壁厚與管長。
初始管材必須具備足夠的成形性,以承受所需的膨脹變形,同時也必須符合最終零件的結構需求。
部分零件在進入液壓成型前,也會先採用變壁厚管或 Butted Tubing,使較多材料預先配置於高負載區域。
步驟 2:預彎或預成型
若最終零件具有較明顯的曲線,管材通常會先經過 CNC 彎管或預成型,使其能順利放入液壓成型模具中。
液壓成型不應被視為彎管製程的完全替代方案。對於許多複雜零件而言,彎管與液壓成型往往是互補的製程。
步驟 3:將管材放入模具
經過準備的管材會放置於上下相對應的模具之間。
模具閉合後,模具內部形狀即決定最終零件的外部輪廓。
步驟 4:密封並加壓
管材內部填入液體,並將兩端密封。
接著逐步增加內部壓力。依零件幾何形狀不同,兩端的軸向推桿也可能同時向內移動,將材料補充至變形量較大的區域。
壓力與軸向進料之間的配合非常重要。若壓力過高而材料補充不足,可能造成壁厚過薄甚至爆裂;若軸向壓縮過多,則可能造成皺褶或屈曲。
步驟 5:校正成型
在成型循環接近完成時,可進一步提高壓力,使管材更完整地貼合模具細部輪廓。
此校正階段有助於建立最終外型與尺寸特徵。
步驟 6:二次加工與檢驗
完成液壓成型後,零件仍可能需要進行:
- 端部裁切
- 鑽孔
- 開槽
- 機械加工
- 焊接
- 熱處理
- 表面處理
- 尺寸檢驗
因此,整體製造流程應在產品設計階段就一併考量,而不應將液壓成型視為獨立的單一製程。
3. 液壓成型如何製造複雜鋁合金管件?
管材液壓成型的一大優勢,就是最終零件不必維持原始管材固定的圓形截面。
當內部壓力使管材逐步貼合模具型腔時,工程師可以在同一支管材的不同位置設計不同的截面輪廓。
例如,其中一段可以維持接近圓形,以符合夾持介面;另一段則可逐漸轉變為橢圓形或空氣動力學截面;其他區域則可局部擴大,以提供更多安裝空間或較大的結構接合面。
對於需要整合以下元件的產品設計而言,這項能力特別重要:
- 電池
- 馬達
- 線材
- 感測器
- 安裝五金
- 人體工學握持區
- 相鄰結構零件
例如在自行車應用中,鈺捷工業利用液壓成型協助開發客製化鋁合金車架與零組件幾何結構;在摩托車應用中,也可運用於液壓成型搖臂等結構設計。
因此,液壓成型的價值並不只是製造「特殊造型」,而是讓管材幾何形狀本身成為產品結構與功能設計的一部分。
4. 液壓成型如何支援輕量化設計?
常見的誤解是,液壓成型只要將管壁做薄,就能讓零件變得更輕。
實際上的輕量化設計要更加複雜。
真正的目標,是透過以下因素有效利用材料:
- 管材外型
- 截面尺寸
- 壁厚分布
- 局部補強
- 結構幾何
- 受力路徑
較大或經過最佳化的管材截面,有時可以在不同比例增加材料的情況下提高結構剛性。
變壁厚管材也可以在接合處或高負載區域保留較厚的材料,而在較低負載區域減少壁厚,再透過液壓成型製造所需的外部形狀。
鈺捷工業目前即將這類概念應用於自行車與電動自行車等輕量化產品開發,將管材幾何與材料配置一併評估,以兼顧剛性、耐久性與整體重量。
液壓成型並不會自動讓每一個零件變輕,而是讓工程師能以更有效率的方式配置材料與設計結構。
實際能降低多少重量,仍取決於完整的零件設計。
5. 影響液壓成型成功的關鍵因素
即使 CAD 模型看起來可行,也不代表該形狀一定能順利透過液壓成型製造。
成型過程中有多項因素會彼此影響。
鋁合金材質與材料狀態
不同鋁合金與材料狀態具有不同的強度、延展性與成形特性。
高強度鋁合金雖可提供優異的最終機械性能,但可允許的成形變形量可能較有限,因此通常需要更謹慎的製程規劃。
因此,材料選擇必須同時考量最終零件性能與成型需求。
初始管材幾何
重要變數包括:
- 外徑
- 壁厚
- 管長
- 原始截面形狀
- 壁厚分布
這些條件會直接影響可供成型與膨脹使用的材料量。
擴張比
初始管材與最終截面之間的尺寸差異越大,材料所需承受的變形量就越高。
若目標擴張程度超出材料本身可承受的成形能力,就可能產生裂紋或過度減薄。
內部壓力與軸向進料
內部壓力負責使管材膨脹,而軸向進料則可將額外材料補充至主要變形區域。
這兩項參數必須在整個成型循環中協同控制,而不能視為彼此獨立的製程條件。
模具幾何
過小的圓角、突然的截面變化以及較深的膨脹區域,都可能提高液壓成型難度。
模具本身也必須能承受高內壓,同時維持良好的對位精度與閉模穩定性。
潤滑與摩擦
摩擦會影響材料能否順利從管材兩端流向主要膨脹區域。
摩擦過高可能限制材料流動,並增加局部壁厚過薄的風險。
熱處理
依鋁合金種類與初始材料狀態不同,熱處理可能需要與成型以及後續製程進行整合,以達到最終要求的機械性能。
因此,在液壓成型專案開始前,應同時評估材料與狀態、壁厚分布、擴張比、模具設計、壓力控制、材料進料、潤滑及熱處理等因素。
6. 常見液壓成型問題與原因
液壓成型雖然能提供高度的設計自由,但製程仍存在明確的成形極限。
壁厚過度減薄
當局部區域需要大幅膨脹時,管壁厚度會隨之降低。
若材料補充不足或初始壁厚不足,局部區域可能薄於設計要求。
爆裂或裂紋
內部壓力過高或局部變形量過大,都可能造成管材破裂。
當目標幾何所需的擴張程度超過材料、材料狀態或初始管材的成形能力時,就可能發生此問題。
皺褶或屈曲
若在管材尚未獲得足夠內部壓力或模具支撐前,就輸入過多軸向材料,管材可能產生皺褶。
模具填充不足
若壓力不足或材料流動不良,管材可能無法完整貼合模具的角落或細部區域。
較小的圓角通常需要更高的壓力才能達到完整貼模效果。
尺寸變異
即使整體外型已成功成型,關鍵組裝位置仍需要適當的公差控制。
因此,在模具開發前,就應先確認截面尺寸、端部位置、扭轉量、直線度、橢圓度及組裝介面等關鍵要求。
這些風險說明了為什麼產品設計定案前,就應先進行液壓成型可行性評估。
7. 管材液壓成型 vs. 傳統彎管與組焊加工
管材液壓成型與 CNC 彎管的用途並不相同。
CNC 彎管較適合:
- 圓管或標準型材
- 可控制的彎曲角度
- 多段彎曲
- 截面基本維持固定的管材
- 不需要大幅改變管材截面的零件
管材液壓成型較適合:
- 非圓形截面
- 沿管材長度改變截面
- 局部擴徑
- 整合式結構特徵
- 空氣動力學或人體工學造型
- 複雜的空間配置需求
在部分應用中,液壓成型也可能減少原本需要由多個零件焊接或組裝而成的結構,因為更多幾何特徵可直接整合至單一成型管件中。但實際是否可行,仍須依個別零件設計評估。
這兩種製程也經常搭配使用。
抽管 → 變壁厚 → CNC 彎管 → 液壓成型 → 裁切 → 機械加工 → 熱處理 → 表面處理
最適合的製程順序仍取決於產品需求。
8. 液壓成型鋁合金管材有哪些應用?
自行車與電動自行車零組件
常見應用包括:
- 車架管
- 車把
- 座管
- 下管
- 電動自行車結構件
當設計需要兼顧輕量化、空氣動力學或人體工學截面、內部走線空間,以及電池與馬達整合時,液壓成型特別具有優勢。
摩托車零組件
摩托車零件可能需要承受震動、扭力、衝擊以及反覆道路載荷。
液壓成型可應用於搖臂等結構,使幾何外型、重量配置、剛性與安裝空間得以一併考量。
醫療與復健設備
輪椅及其他移動輔具通常需要降低結構重量,同時維持足夠的剛性與耐久性。
液壓成型鋁合金管材也能提供更流暢或更符合人體工學的管材外型,適合需要與使用者接觸或互動的設備。
無人機與輕量化結構產品
無人機對重量極為敏感,因為結構重量可能直接影響載重能力與續航表現。
液壓成型鋁合金管材可用於客製化輕量結構,例如機臂及其他需要兼顧剛性、尺寸控制與元件整合的結構件。
9. 什麼情況適合考慮管材液壓成型?
當產品具有以下一項或多項需求時,可考慮採用液壓成型:
- 管材沿長度方向需要變化截面
- 非圓形截面
- 局部擴徑
- 複雜三維幾何
- 透過更有效率的結構設計降低重量
- 需要額外內部空間配置元件
- 人體工學或空氣動力學管材外型
- 希望將多個幾何特徵整合於同一支管材中
然而,液壓成型並非所有管狀零件的最佳選擇。
若零件僅使用簡單圓管與一般彎曲形狀,CNC 彎管搭配傳統二次加工可能會是更具經濟效益的方案。
因此,製程選擇應綜合考量幾何結構、結構性能、預估產量、模具投資、公差要求與整體製造成本,而不是因為液壓成型較先進就直接採用。
10. OEM 買家在液壓成型專案開始前應提供哪些資訊?
專案初期提供的資訊越完整,製造商就越能準確評估液壓成型的可行性。
建議買家提供:
- 2D 工程圖
- 3D CAD 檔案
- 偏好的鋁合金材質與材料狀態
- 初始及最終管材尺寸
- 要求壁厚
- 關鍵尺寸公差
- 結構負載需求
- 表面處理要求
- 接合或焊接需求
- 關鍵組裝介面
- 預計打樣數量
- 預估年產量
- 測試或檢驗要求
對於液壓成型零件而言,尤其需要清楚標示哪些表面與尺寸會直接影響組裝或產品性能。
製造商才能進一步評估目標幾何是否符合材料特性、材料流動能力、壁厚要求、模具設計、壓力路徑與後續加工需求。
若製造端能在產品開發早期參與,也有機會透過小幅度設計調整改善成形性、降低模具複雜度並減少量產風險。
11. 常見問題
液壓成型會讓鋁合金管材變得更強嗎?
液壓成型主要改變的是管材幾何形狀,並不會直接提高鋁合金本身的材料強度。不過,更有效率的截面設計可改善成品的結構性能或剛性。最終性能仍取決於材料、材料狀態、壁厚、幾何結構、熱處理與實際受力條件。
液壓成型可以製造變壁厚管材嗎?
液壓成型過程本身會重新分配並拉伸材料,因此局部壁厚自然會產生變化。若產品需要預先設計較厚與較薄的區域,可在液壓成型前先製作變壁厚管材,再於成型過程中控制額外減薄的程度。
液壓成型比 CNC 彎管更好嗎?
兩種製程沒有絕對的優劣。對於截面固定且主要需求為彎曲的管材,CNC 彎管通常更有效率;當零件需要局部擴徑、變化截面、非圓形截面或整合式幾何特徵時,液壓成型則更具優勢。
延伸閱讀
鋁合金管材:種類、特性、製造流程與應用
了解鋁合金系列、壁厚、材料狀態、成型製程、熱處理與應用條件如何影響客製化鋁合金管材的性能。
訂購客製化鋁合金管材前,採購人員應了解哪些重點?
了解 OEM 買家在管材開發前應準備的關鍵資訊,包括材質、尺寸、公差、成型需求、檢驗與預估產量。
碳纖維 vs 鋁合金管材:如何為您的產品選擇合適的材料
比較鋁合金管材與碳纖維在重量、剛性、減震、耐久性、製造彈性、成本與應用需求上的差異。
將複雜管材幾何轉化為可量產的產品
管材液壓成型讓工程師能突破傳統圓管的設計限制,但成功的製造結果並不只取決於壓力與模具。
材料選擇、初始管材幾何、壁厚分布、彎管、擴張比、壓力與材料進料、熱處理、尺寸公差,以及後續組裝條件,都需要整合為完整的製造系統。
鈺捷工業自 1997 年起即將液壓成型技術應用於管件產品,包括自行車車架管、車把與座管,並結合鋁合金抽管、變壁厚、CNC 彎管、機械加工與其他精密製程,支援 OEM/ODM 開發需求。
若您正在開發具有複雜截面的輕量化鋁合金零件,可提供2D 圖面、3D 模型、鋁合金材質需求、目標壁厚、關鍵尺寸、受力條件與預估產量,以進行初期製造可行性評估。
聯絡鈺捷工業,進一步評估管材液壓成型是否適合您的產品。
